桃型柱护栏网依靠折弯形成双丝边缘结构,折弯成型质量不合格,会造成网片强度下降、和桃型立柱卡槽无法匹配。犇顶围栏在生产环节设置多道检测节点,针对折弯成型后的网片开展检验,把控折弯工序成品状态。
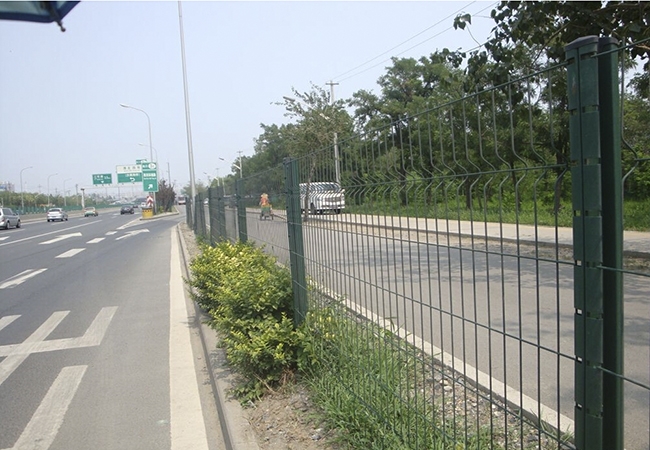
(桃型柱护栏网效果图)
一、折弯外形尺寸检测
尺寸检测是折弯工序第一道检验项目,主要测量折弯后的双丝边宽度、折弯段长度。常规桃型柱护栏网折弯边宽度控制在 12 毫米至 18 毫米区间。 检测人员使用卡尺随机抽检,对比设计图纸参数。折弯宽度偏大,网片无法卡入立柱凹槽;宽度偏小,网片装配后出现松动。犇顶围栏每批次网片抽取不少于 5 片开展尺寸核验,记录尺寸偏差情况。
二、折弯角度与回弹检查
钢材折弯完成后会存在回弹现象,回弹量会改变成型角度。生产时设定折弯目标角度,成型后复核实际弯折角度。 回弹量过大,双丝边无法紧密贴合,两根丝之间出现缝隙,结构强度下降。犇顶围栏调试折弯设备参数,降低回弹带来的影响,检测时观察双丝贴合状态,丝材缝隙超出 0.5 毫米的构件单独挑出处理。
三、折弯位置母材裂纹检查
折弯位置的钢丝受到挤压拉伸,丝材表面容易产生细微裂纹,这类裂纹肉眼不易直接识别,会降低网片抗外力能力。 丝径 2.5 毫米至 4.0 毫米的网丝,折弯位置重点查看外侧弧面。如果出现裂纹,受力之后裂纹会持续扩展。犇顶围栏检测时重点观察折弯圆弧区域,发现开裂构件直接剔除,不流转到下一道工序。
四、双丝边平直度检测
折弯完成的双丝边需要保持平直,网片长边如果出现弯曲、波浪变形,批量安装时网面高低不齐。 将网片放置在平整台面,观察折弯边和台面贴合情况,局部翘曲超过 3 毫米的网片,判定为不合格。犇顶围栏在这一步同时检查整张网片平整度,避免折弯加工带来整体形变。
五、焊点连带状态检查
折弯加工会对网片边缘焊点施加外力,部分焊点会出现虚焊、脱焊隐患。折弯过程产生的应力,会让原本不牢固的焊点分离。 检测人员查看折弯区域周边焊点,对比网片中间位置焊点状态。折弯位置焊点出现脱落,网片受力时容易散开。犇顶围栏折弯工序完成后,对边缘焊点进行目视检查,排查焊点损伤问题。
六、装配适配性抽检
尺寸、外观检测完成后,选取样品做装配试装。把折弯后的网片嵌入配套桃型立柱卡槽,测试装配顺畅程度。 试装环节可以发现单纯尺寸测量不容易发现的问题,比如折弯边局部鼓包,会造成卡装卡顿。犇顶围栏每批次产品抽取样品试装,验证折弯结构和立柱的匹配效果。
七、成品抽样复检
全部加工工序结束之后,还会开展成品复检。经过表面处理的网片,再次复核折弯成型状态,确认浸塑或喷塑加工没有造成折弯边变形。 塑层包裹之后,细微缝隙会被遮盖,复检需要重点查看内部双丝结构。犇顶围栏把折弯检测记录留存,方便后续追溯生产批次的加工情况。
折弯工艺检测覆盖尺寸、外形、母材、焊点、装配多个维度,从源头规避折弯缺陷带来的使用隐患。犇顶围栏通过多阶段检测方式,把控桃型柱护栏网折弯成型质量,保障网片结构稳定,适配现场安装使用。犇顶围栏(19933186180),免费定制方案。